 咨詢熱線
13861870206
編輯:Admin上傳時間:2026-09-29瀏覽:0 次
使用者對光亮扁鋼的直觀評價往往集中在表面,但真正影響裝配與加工效率的,是尺寸穩定性。厚度是否均勻、寬度是否一致、條材是否平直,這些指標決定了后續是否需要額外校直或者留出更多加工余量。尺寸穩定性并非某一道工序單獨決定,而是從原料到成品多道環節累積的結果。任何一道環節出現波動,都會在成品上留下痕跡。了解各工序的作用,有助于在出現問題時快速定位,也能在采購時提出更有針對性的要求。對使用方而言,判斷供應方的能力,看其工序控制的完整程度比看樣本參數更有效。把幾道關鍵工序的作用理清,對光亮扁鋼的采購與驗收都有幫助。工序之間的銜接方式同樣影響成品,某一道環節留出的余量需要與前后工序配合。
原料狀態是起點。冷軋帶鋼的厚度公差、板形與內部應力分布,直接決定了后續加工的余量空間。基料如果存在邊部減薄或者鐮刀彎,縱剪之后很難得到寬度一致的條材。有的使用方在更換鋼種之后發現尺寸波動變大,原因往往在原料的組織與硬度變化上。同牌號不同爐次的材料,加工后的表現也可能存在差別。選擇供應渠道時,把光亮扁鋼所需要達到的尺寸精度與原料條件對照,才能判斷其能力是否匹配。原料階段的問題在后續工序中很難完全消除,只能通過增加工序來緩解。把同牌號不同爐次的加工表現記錄下來,選料判斷會逐步積累起依據。
成形方式決定了尺寸的基線。縱剪工藝的刀具間隙、張力設置與對中控制,會直接影響條材的寬度偏差與邊部狀態。冷拉工藝則通過模具孔徑與拉拔道次控制斷面尺寸,尺寸一致性通常更好,但對原料的表面質量要求也更高。兩種工藝各有適用范圍,不能簡單比較優劣。加工光亮扁鋼時,工序參數需要根據原料批次的差異做微調,固守同一套參數往往難以保持穩定。刀具或者模具的磨損同樣會帶來尺寸漂移,需要按周期檢查與更換。把這些過程參數記錄下來,出現波動時就有了排查的線索。工序能力的評估不宜只看單批結果,連續幾批的一致性更有參考價值。
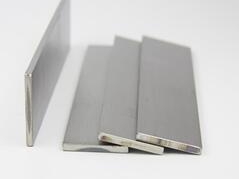
熱處理環節會引入新的變形。升溫與冷卻過程中的溫度梯度會在材料內部形成應力,處理不當會導致側彎、扭曲或者長度方向的不一致。裝爐方式也很關鍵,堆放過密會造成受熱不均,冷卻速率差異隨之增大。有的供應方在光亮扁鋼退火之后安排精整工序,用來修正熱處理帶來的變形。這一步是否安排、效果如何,直接體現在成品的平直度上。退火氣氛的控制同樣影響表面狀態,與尺寸問題常常同時出現。把熱處理曲線與成品檢測數據對應起來,改進的方向會更清楚。退火后的冷卻速度對硬度影響明顯,這一項也應當在技術條件中說明。
校直與檢測是收口環節。多輥矯直能夠修正側彎與輕微扭曲,但壓力設置過大會引入新的殘余應力,過小則無法達到效果。檢測環節決定問題能否被發現,包括尺寸抽檢與平直度的確認方式。若檢測只覆蓋端部,中間段的問題就會被遺漏。把亮度、尺寸與形態三項分開評價,光亮扁鋼的質量判斷才完整,后續追溯也有明確的依據。對于精度要求高的零件,可以針對光亮扁鋼約定檢測位置與抽檢比例。堅持一段時間之后,批次之間的差異就會明顯收窄。檢測方式與判定標準在雙方之間統一,數據才有比較的基礎。